Pour l'usine, à Elazığ, de l'une des plus grandes marques de
boissons au monde, nous avons construit une station clés en main produisant
l'eau de procédé de haute qualité qui fonde la qualité du produit — répondant
aux normes d'hygiène et de qualité les plus strictes du secteur
agroalimentaire, tout en soutenant les objectifs d'efficacité hydrique du
client.
Le défi : dans la production de boissons — surtout à formule
standardisée — le goût, l'odeur et l'équilibre minéral de l'eau déterminent
directement le produit final. Objectif : une eau sans variabilité, 100 % sûre
sur le plan microbiologique, toujours au même standard.
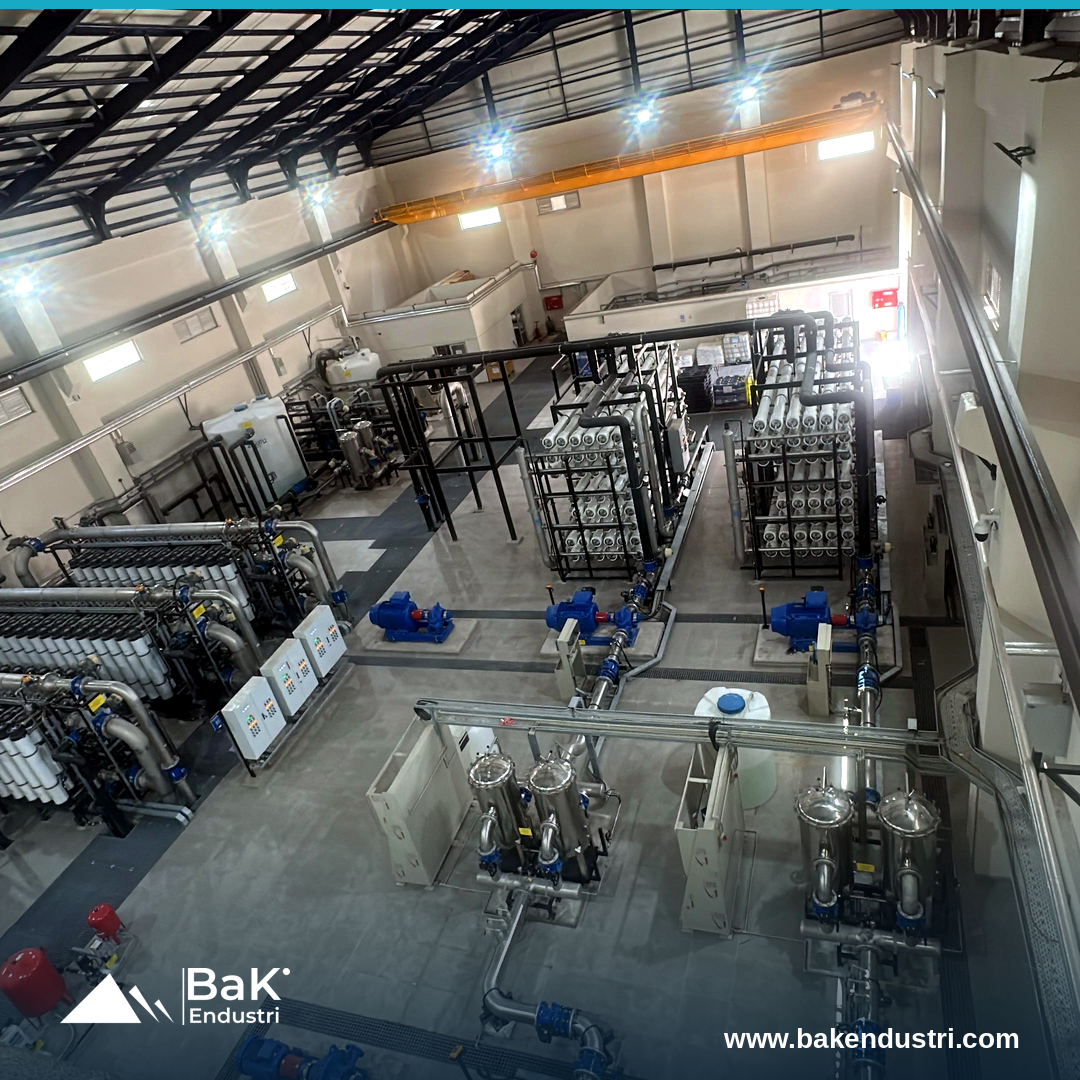
La solution — une station hygiénique de qualité alimentaire,
2×95 m³/h :
·
Traitement multi-étapes :
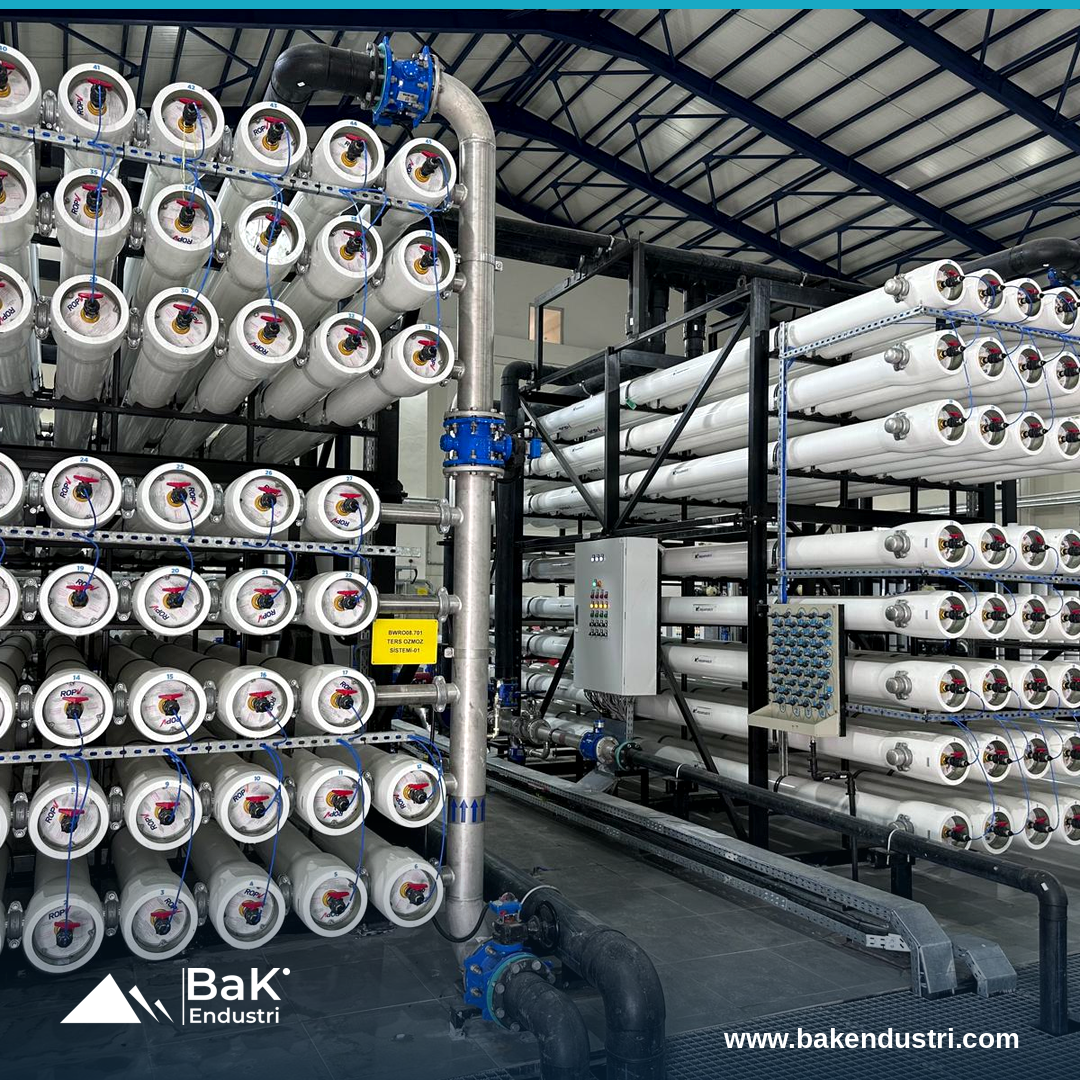
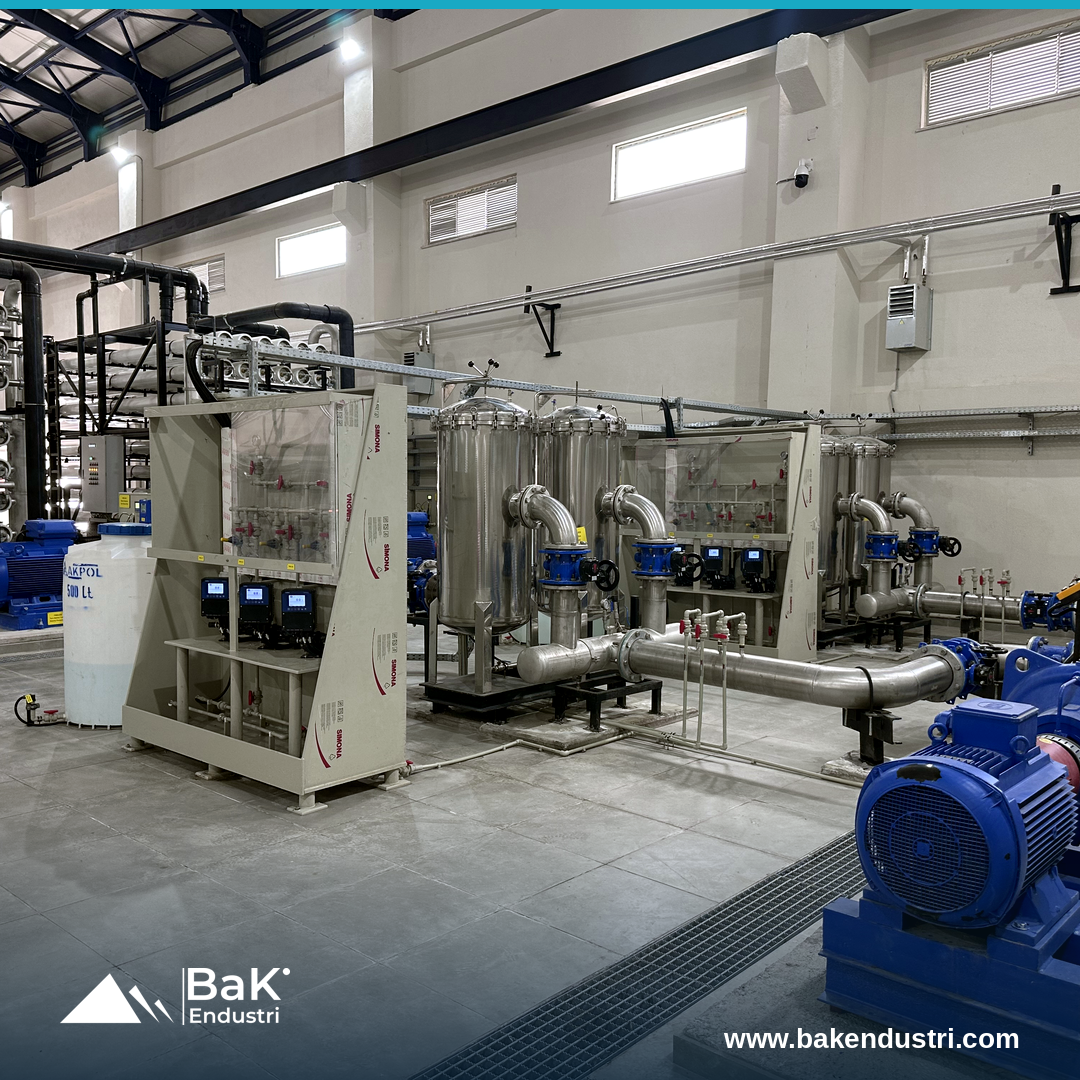
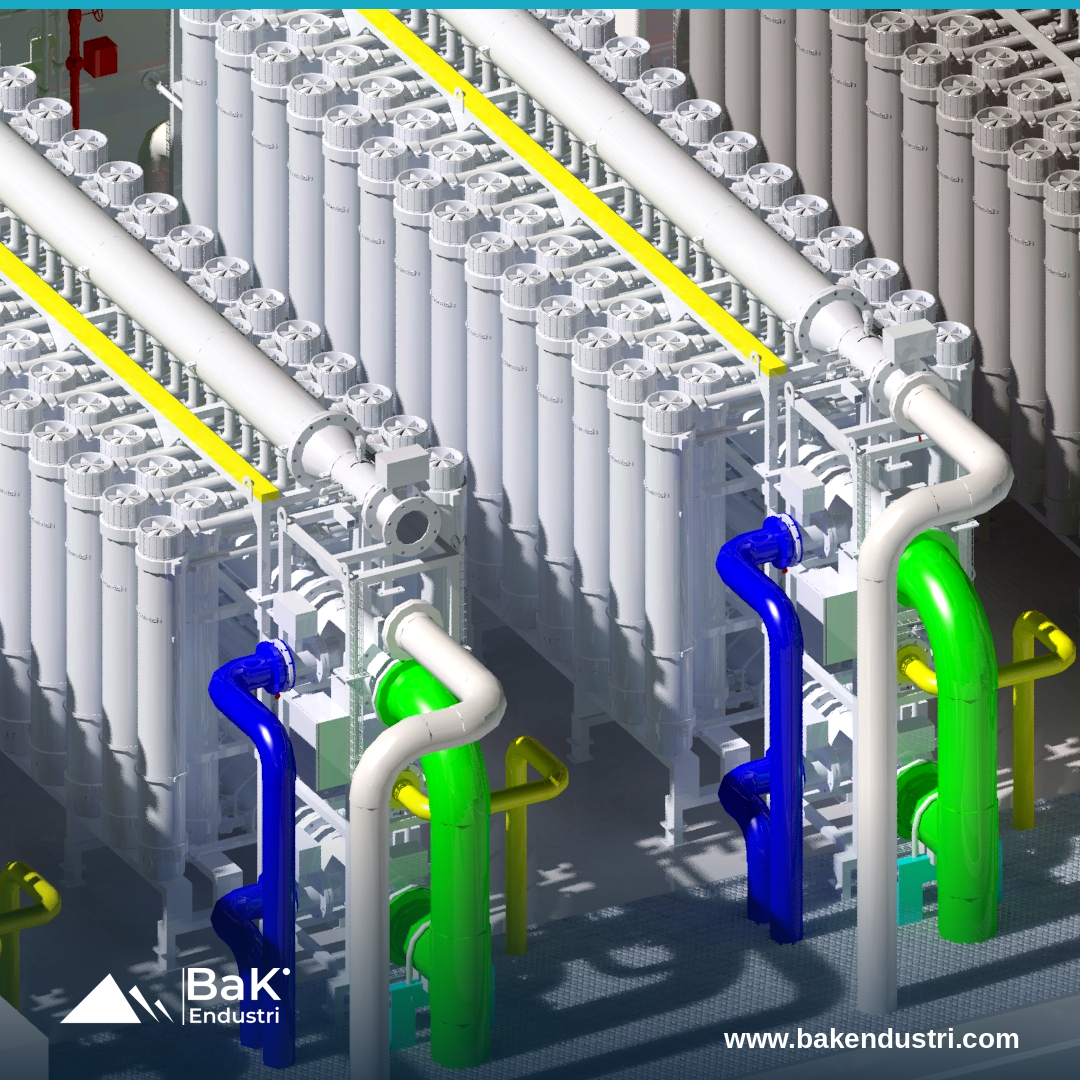
Ultrafiltration (UF) → Charbon actif → lignes parallèles d’osmose inverse (RO) et de nanofiltration (NF) (mélange pour l’équilibre minéral) pour un rendement élevé et une perte d'eau minimale
·
Désinfection UV + charbon
actif stérilisable à la vapeur pour une protection microbiologique totale
·
Toute la tuyauterie en
acier inoxydable 316L de qualité alimentaire
·
Système CIP (nettoyage en
place) intégré pour une hygiène continue
Résultat : une eau de première qualité en continu pour des produits certifiés à l’international ; une consommation d’eau réduite favorisant la durabilité ; et une continuité de production assurée par une conception hygiénique entièrement automatique.